涂装整线
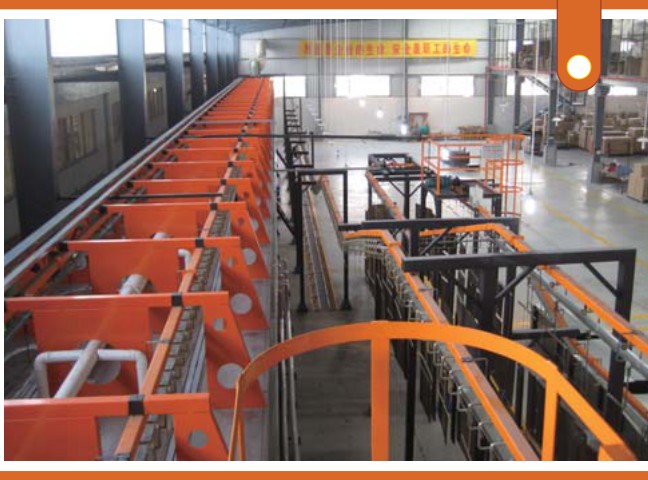
产品定位
前处理系统属于涂装整线的前处理、固化、热能或余热段,喷淋 / 游浸 / 槽浸 三种工艺。按工件材质、膜厚、产能与当地能源结构选型,与喷房、输送链同节拍联动。
核心卖点
01
喷淋前处理
采用机械喷淋形式的化学前处理方式,化学置换处理和物理机械冲击力相结合。处理时间短、设备长度短;外观美观、封闭结构、无有害气体外溢,车间整体环境好;自动化程度高,可实现全自动。
02
游浸前处理
采用悬挂链输送工件,主要对工件进行化学前处理。适合复杂形状工件,可实现自动化;工艺时间长、占地大。
03
槽浸前处理
采用吊篮间歇式的化学前处理方式,占地小、设备成本低;处理产品品种多,通过配置自动行车可实现自动化。
适用场景
- 新建粉末或电泳涂装整线
- 旧线产能扩建与节拍重新匹配
- 环保排放与能耗改造
- 余热回收、二次燃烧改造
工作原理
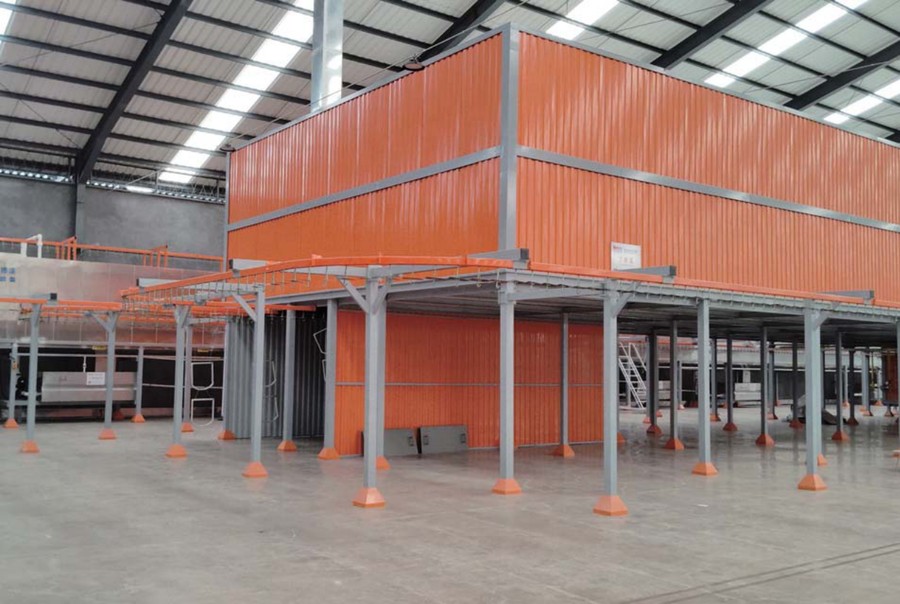
整线按「前处理→喷涂→固化→热能」四段组织:前处理按工件选喷淋、游浸或槽浸;固化炉按场地选直通、半桥、桥式或平面炉、面包炉。
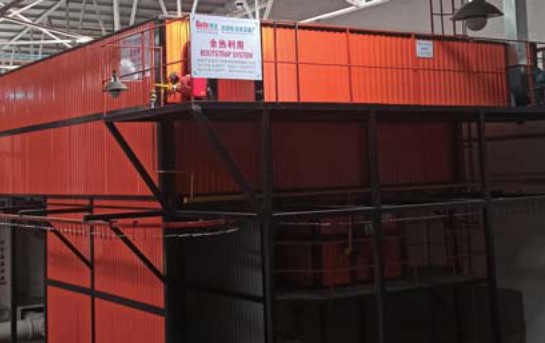
热能与余热:按当地能源条件选天然气、生物质颗粒或红外辐射;余热段用二次燃烧与换热,把固化炉废气的热量回用于前处理烘干,降低综合能耗。
同系列型号对比
常见问题
涂装整线的产能怎么定?
按工件挂具密度、链速与炉体长度反算节拍;前处理、喷房、固化炉必须同节拍,否则瓶颈会落在炉内。
「前处理系统」适合什么工况?
喷淋 / 游浸 / 槽浸 三种工艺。适用于前处理、喷涂、固化与热能配套的整线工程。
非标定制与交期怎么算?
单机常规 25–40 天,整线 60–90 天;工艺确认与打样后锁定交期。
交付与服务
- 按挂具密度、链速与炉长反算节拍,三段同节拍设计
- 提供热平衡与能耗测算、环评与排放参数
- 现场安装、烘炉升温曲线调试
- 整线质保 12 个月,含年度巡检